
Empresas como Mantle 3D Systems y 3D Systems han desarrollado tecnologías de manufactura aditiva orientadas específicamente a fabricar insertos y componentes para moldes con estos canales internos complejos.
Los resultados pueden ser importantes: dependiendo de la aplicación, los fabricantes han reportado reducciones del tiempo de ciclo de entre 20 % y 70 %, junto con mejoras en la estabilidad térmica, la calidad de las piezas y la productividad del proceso.
¿Qué son los canales de refrigeración conformados?
Durante el moldeo por inyección, una parte considerable del tiempo de ciclo corresponde al enfriamiento de la pieza antes de poder expulsarla del molde.
En los moldes convencionales, los canales por los que circula el refrigerante generalmente se producen mediante perforación, lo que limita su diseño a trayectorias relativamente rectas. Esto puede provocar zonas con diferentes temperaturas cuando la geometría de la pieza es compleja.
También lee: Mitos y realidades de la Manufactura Aditiva: Lo que todo fabricante debe saber ➡️
La manufactura aditiva permite superar esa limitación mediante canales de refrigeración que siguen el contorno de la cavidad del molde, manteniendo una distancia más uniforme respecto de la superficie de la pieza.
El resultado puede ser una extracción de calor más homogénea, menor riesgo de deformaciones y puntos calientes, así como ciclos de producción más cortos.
Mantle utiliza una pasta metálica para fabricar insertos de moldes
Una de las alternativas disponibles procede de Mantle, empresa de California especializada en manufactura aditiva para herramentales.
A diferencia de los procesos convencionales de impresión 3D de metal basados en lechos de polvo, Mantle utiliza una pasta metálica patentada que se deposita capa por capa. Posteriormente, el material pasa por etapas de mecanizado CNC y sinterización para alcanzar la geometría y propiedades requeridas.
La compañía desarrolló su sistema alrededor de tres componentes principales: el material metálico, la impresora y el horno de sinterización.
De acuerdo con Kim Hayashi, CEO de Mantle, esta combinación permite fabricar piezas con la precisión y las propiedades necesarias para aplicaciones de moldeo. Una de las principales ventajas es la posibilidad de integrar directamente canales internos de refrigeración conformada en los insertos.
Dependiendo de la geometría y la aplicación, Mantle señala que esta tecnología puede generar reducciones significativas del tiempo de ciclo y, con ello, incrementar la capacidad efectiva de las máquinas de inyección.
Menos operaciones para fabricar los canales de enfriamiento
Otra ventaja se encuentra en el proceso de manufactura del molde. En un herramental tradicional, producir circuitos internos puede requerir distintas operaciones de perforación, mecanizado y taponado. Cuando la geometría es compleja, estas operaciones también pueden aumentar considerablemente el tiempo de fabricación.
Con el sistema de Mantle, el diseñador desarrolla los canales directamente en el modelo CAD del molde. Una vez importado el archivo, el software genera automáticamente las trayectorias necesarias para incorporar esas geometrías durante la impresión y el mecanizado.

De esta forma, los canales internos forman parte del propio inserto desde su fabricación. El sistema tampoco necesita estructuras de soporte dentro de los conductos. Para facilitar la impresión y obtener mejores superficies internas, Mantle recomienda utilizar determinadas secciones transversales, como formas de lágrima, diamante o similares.
Los canales circulares también pueden fabricarse, aunque una mayor rugosidad interna puede modificar el comportamiento del flujo y generar mayor turbulencia del refrigerante.
Impresión 3D metálica sin manejo de polvo
El uso de una pasta metálica también diferencia al proceso frente a algunas tecnologías basadas en polvo. Según Mantle, el operador no necesita la infraestructura específica asociada al manejo de polvos metálicos ni procedimientos para retirar polvo atrapado dentro de los canales una vez terminada la impresión.
Los canales se imprimen directamente huecos, lo que puede simplificar determinadas etapas posteriores de limpieza y preparación. La tecnología está orientada a integrarse con los procesos convencionales de los fabricantes de moldes, que siguen realizando operaciones como diseño de herramentales, ajuste, acabado, pulido y validación.
Insertos impresos en 3D para componentes de vehículos eléctricos
Una aplicación reciente mostró el potencial de esta estrategia en un componente relacionado con baterías para vehículos eléctricos. Elite Mold & Engineering y PCS Company, ambas empresas de Michigan, utilizaron insertos fabricados mediante la tecnología de Mantle en un molde de producción de aproximadamente 30 x 30 centímetros.
Los insertos impresos se integraron en una base de molde fabricada mediante mecanizado convencional. La pieza, un componente de cableado de aproximadamente 8,25 x 10,8 cm, presentaba nervaduras profundas y estrechas, una geometría que dificultaba mantener una refrigeración uniforme utilizando únicamente métodos convencionales.
En lugar de fabricar el molde completo mediante manufactura aditiva, los insertos impresos se utilizaron únicamente en las áreas donde las geometrías internas complejas ofrecían una ventaja.
Esta estrategia híbrida —combinar una base convencional con insertos impresos en 3D— puede resultar especialmente atractiva para los fabricantes que buscan incorporar manufactura aditiva sin sustituir por completo sus procesos tradicionales.
Precisión para aplicaciones de moldeo por inyección
La manufactura aditiva para herramentales debe cumplir requerimientos considerablemente más estrictos que muchas aplicaciones de prototipado.
Mantle señala que su tecnología puede obtener acabados superficiales de entre 1 y 3 µm Ra directamente durante el proceso, así como una precisión aproximada de ±0,001 pulgadas por pulgada, dependiendo de la geometría y las condiciones de fabricación.
Estas características buscan reducir las operaciones posteriores necesarias antes de instalar los insertos en un molde. La empresa ofrece actualmente materiales orientados específicamente a herramientas, entre ellos aceros utilizados en aplicaciones de moldes.
3D Systems apuesta por impresión directa de metal
Otra aproximación procede de 3D Systems, que utiliza tecnologías de Direct Metal Printing (DMP) para fabricar insertos con canales de refrigeración conformada. En este caso, el proceso sí trabaja con polvo metálico y controla cuidadosamente la atmósfera de impresión para fabricar geometrías de alta precisión.
Una de las principales ventajas de la manufactura aditiva metálica es que permite colocar los canales de refrigeración en zonas donde sería prácticamente imposible llegar mediante taladrado convencional.
Cabe destacar que el objetivo no es necesariamente imprimir todo el molde. En muchos casos resulta más eficiente identificar aquellas zonas del herramental donde existen problemas térmicos y fabricar únicamente los insertos que se beneficiarían de la refrigeración conformada.
Software para diseñar canales que siguen la geometría de la pieza
Para el diseño y fabricación de estos componentes, 3D Systems trabaja con soluciones de software como 3DXpert, desarrollado por Oqton.
Estas herramientas permiten diseñar canales que mantienen una distancia relativamente constante respecto de la superficie de la cavidad. Esto resulta especialmente importante porque una separación desigual entre el canal y la superficie puede provocar diferencias de temperatura durante el enfriamiento.
Al mantener una refrigeración más homogénea es posible reducir problemas como alabeo, hundimientos, deformaciones y variaciones dimensionales. La fabricación aditiva también permite crear formas internas que simplemente no pueden producirse mediante perforación o fresado convencional.
¿Cuánto tarda en imprimirse un inserto para moldes?
El tiempo depende del tamaño, la geometría, el material utilizado y el acabado requerido. En aplicaciones típicas, un inserto puede requerir entre uno y tres días de impresión, además de las operaciones posteriores necesarias para convertirlo en una pieza terminada.
Entre los materiales utilizados se encuentran aceros maraging y aceros inoxidables, aunque las plataformas de impresión metálica también pueden procesar determinadas aleaciones de aluminio, Inconel y titanio.
Aunque la manufactura aditiva no elimina necesariamente todo el postprocesamiento, puede reducir operaciones especialmente complejas, como perforaciones profundas o determinados procesos de electroerosión.
B&J Specialty reduce el ciclo de 60 a 40 segundos
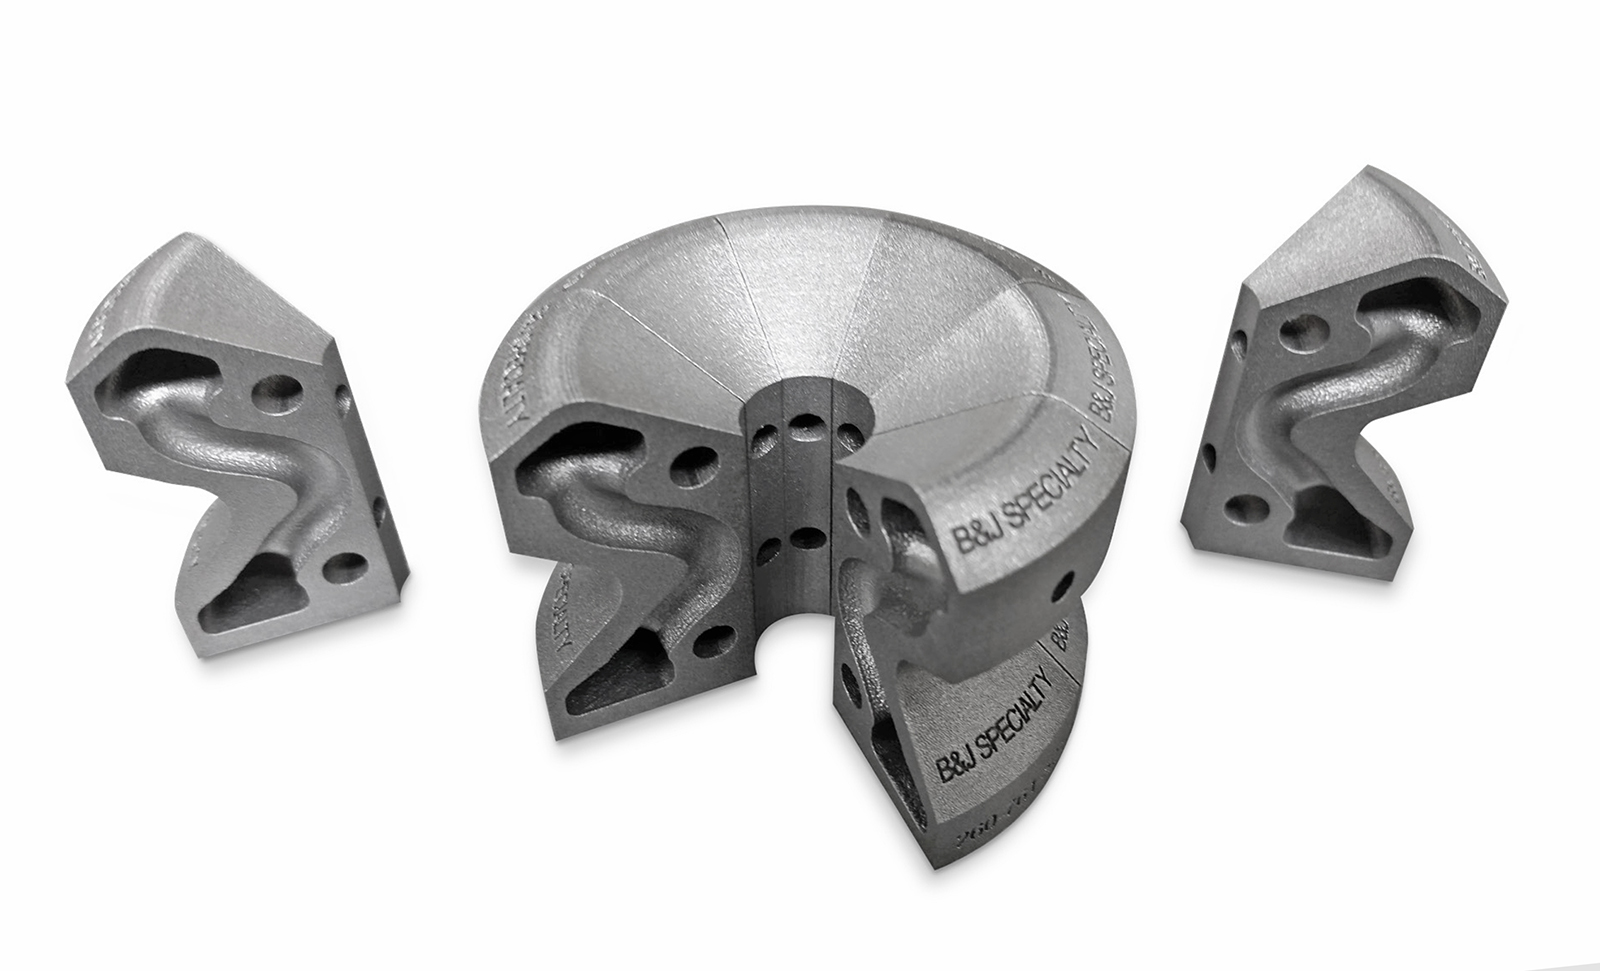
Los beneficios de la refrigeración conformada ya se han documentado en aplicaciones industriales. Uno de los casos corresponde a B&J Specialty, que trabajó con un molde para un conducto automotriz que presentaba importantes diferencias de temperatura durante el ciclo.
Con canales convencionales, la variación térmica alcanzaba aproximadamente 132 °C. Después de incorporar insertos impresos en 3D con refrigeración conformada, la variación se redujo hasta aproximadamente 18 °C, una mejora cercana al 86 %.
El tiempo de ciclo también pasó de 60 a 40 segundos, mientras que la productividad aumentó alrededor de 30 %. Una distribución de temperatura más homogénea permitió además disminuir el riesgo de deformación de las piezas y trabajar con menores presiones de moldeo.
Bastech logra reducir 22 % el tiempo de ciclo
Otro caso corresponde a Bastech, que utilizó manufactura aditiva para producir insertos con circuitos internos optimizados. La empresa logró fabricar los insertos en aproximadamente dos días y eliminar algunas operaciones convencionales relacionadas con perforación y electroerosión.
La modificación permitió reducir de manera significativa la temperatura del núcleo y disminuir aproximadamente 22 % el tiempo de ciclo. Estos ejemplos muestran que el valor de la manufactura aditiva no depende únicamente de fabricar más rápido un inserto: su principal ventaja puede aparecer durante los miles o millones de ciclos posteriores que realiza el molde.
Una reducción de unos cuantos segundos por ciclo puede representar un incremento considerable de productividad cuando se multiplica por grandes volúmenes de producción.
Hasta 70 % menos tiempo de ciclo, según 3D Systems
De acuerdo con datos recopilados por 3D Systems entre aplicaciones de sus clientes, el uso de refrigeración conformada puede generar distintos beneficios operativos.
La compañía reporta casos con:
- hasta 70 % de reducción en el tiempo de ciclo de inyección
- hasta 75 % menos tiempo de diseño
- una reducción promedio de 16 % en el costo de producción del molde
- hasta 50 % menos horas de trabajo en producción
- reducciones de temperatura en el molde de hasta 86 %
- menor deformación y menor generación de piezas rechazadas
- incrementos de rentabilidad de hasta 55 % en determinadas aplicaciones
Los resultados dependen de factores como la geometría de la pieza, el diseño original del molde, el polímero procesado, el tiempo que representa la etapa de enfriamiento dentro del ciclo y el volumen de producción.
Por ello, la refrigeración conformada no representa automáticamente la misma mejora para todos los moldes.
También lee: Ventas del sector de plásticos crecen 17% pese a desafíos comerciales
¿Cuándo conviene utilizar refrigeración conformada?
El mayor potencial aparece generalmente en piezas donde la geometría dificulta conseguir una temperatura uniforme mediante circuitos convencionales.
También puede resultar especialmente atractiva cuando:
- el enfriamiento representa una parte importante del tiempo total de ciclo
- existen puntos calientes dentro del molde
- se presentan problemas recurrentes de alabeo o deformación
- determinadas zonas son difíciles de alcanzar mediante perforación
- el volumen de producción permite amortizar el costo del inserto
- reducir unos segundos del ciclo genera un impacto significativo en productividad
Esto significa que la impresión 3D no necesariamente reemplazará al mecanizado tradicional en la fabricación de moldes.
Su papel puede ser más estratégico: utilizar manufactura aditiva precisamente en aquellas zonas donde las tecnologías sustractivas encuentran sus mayores limitaciones.
Manufactura aditiva gana terreno en los moldes de inyección
A medida que mejora la precisión de la impresión 3D de metal y aumenta la disponibilidad de materiales para herramentales, los moldes de inyección con refrigeración conformada están pasando de ser una aplicación especializada a convertirse en una alternativa industrial cada vez más accesible.
La oportunidad resulta especialmente relevante porque el enfriamiento suele ser una de las etapas que más tiempo consume dentro del ciclo de inyección. Reducir esta fase puede incrementar la capacidad productiva sin necesidad de instalar inmediatamente nuevas máquinas de moldeo.
Además de ciclos más cortos, una distribución térmica más uniforme puede contribuir a obtener piezas dimensionalmente más estables, reducir rechazos y disminuir los costos asociados con correcciones del proceso.
La combinación de mecanizado CNC, diseño CAD/CAM e impresión 3D metálica apunta así hacia un modelo híbrido de fabricación de moldes, donde cada tecnología se utiliza precisamente en las operaciones en las que ofrece mayores ventajas.
Para los transformadores de plástico y fabricantes de herramentales, el verdadero potencial de los canales de refrigeración conformada no reside únicamente en imprimir moldes más complejos, sino en conseguir que las máquinas de inyección produzcan más piezas, en menos tiempo y con mayor consistencia.