
El reciclaje químico mediante pirólisis puede aprovechar residuos plásticos mezclados, degradados y envases flexibles multicapa que difícilmente encuentran una salida mediante métodos mecánicos. Sin embargo, su desarrollo industrial depende de factores como la composición de los materiales, la calidad del aceite obtenido, los costos de operación y la integración con la industria petroquímica.
La recuperación de materiales que quedan fuera de los sistemas convencionales de reciclaje fue uno de los temas abordados durante el Plasti Talk “Reciclaje químico avanzado: el potencial de la pirólisis para la circularidad del plástico”, celebrado en Plastimagen México 2026. Durante la sesión, Eva Verdejo, Líder del Clúster de Reciclado, Valorización y Biotecnología de AIMPLAS, expuso las posibilidades de esta tecnología, sus aplicaciones y las condiciones que todavía necesita resolver para ampliar su presencia en el mercado.
La pirólisis busca aprovechar residuos fuera del reciclaje mecánico
El reciclaje mecánico sigue siendo una parte esencial de la recuperación de plásticos, pero tiene limitaciones frente a determinados residuos. Los envases flexibles multicapa, las mezclas de polímeros y los materiales sucios o muy degradados presentan dificultades para su separación y transformación, por lo que una parte termina como rechazo en las plantas de reciclaje.
En este escenario, la pirólisis puede complementar los métodos existentes. El objetivo es procesar fracciones que no encuentran una alternativa viable mediante reciclaje mecánico y recuperar sustancias que puedan reincorporarse a otras cadenas industriales.
También lee: Inicia Plastimagen 2026: la Industria del Plástico se reúne en Centro Citibanamex
La necesidad de ampliar las opciones de tratamiento se aprecia especialmente en los envases flexibles. Durante la exposición se mencionó que menos de 1% de este tipo de residuos se recicla a escala mundial, una proporción que deja un amplio margen para desarrollar soluciones de recuperación y aprovechamiento.
Eva Verdejo subrayó que el reciclaje químico no debe entenderse como un sustituto del mecánico. Ambos pueden trabajar de manera complementaria, siempre que cada residuo se dirija al tratamiento que mejor se ajuste a sus características. Incluso las fracciones que los recicladores mecánicos descartan pueden encontrar una alternativa mediante otros procesos de valorización.
Cómo funciona la pirólisis y qué productos genera
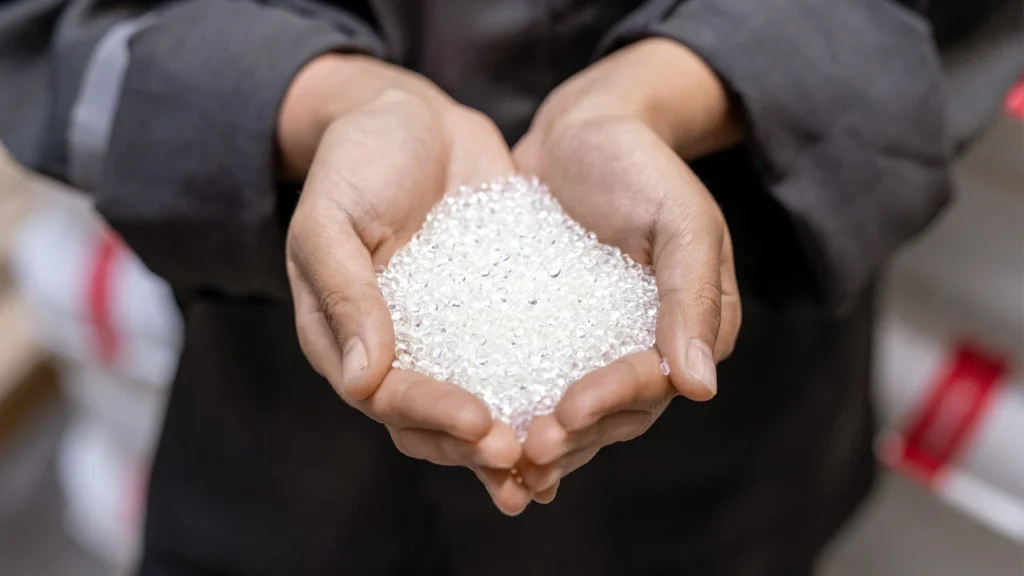
La pirólisis consiste en someter los residuos plásticos a temperaturas elevadas en ausencia de oxígeno. El calentamiento provoca la ruptura de los enlaces de carbono de las cadenas poliméricas y genera fracciones de menor tamaño molecular.
Antes de entrar al reactor, el material requiere una preparación que puede incluir trituración, lavado y secado. Estas operaciones ayudan a retirar contaminantes y componentes que podrían dificultar las etapas posteriores o aumentar las necesidades de purificación.
La temperatura de operación puede variar aproximadamente entre 350 y 600 °C, dependiendo del residuo, el reactor y los productos que se busquen obtener. Después del tratamiento térmico, los vapores pasan por sistemas de condensación que separan la fracción líquida de los gases que no se condensan. El resultado incluye aceite de pirólisis, gases y materiales sólidos.
El aceite es uno de los productos de mayor interés cuando se pretende recuperar materia prima para la industria petroquímica. Sin embargo, no equivale directamente a un combustible convencional ni puede incorporarse sin tratamiento a cualquier aplicación. Se trata de una mezcla de hidrocarburos cuya composición depende de los plásticos procesados y de las condiciones de operación.
Una de sus posibles salidas consiste en someterlo a procesos de purificación y acondicionamiento para introducirlo en unidades de craqueo de vapor, donde puede contribuir a la obtención de moléculas como etileno y propileno. Estos monómeros sirven posteriormente para producir nuevos polímeros.
La recuperación de materiales no se limita al aceite. Los gases no condensables pueden utilizarse para aportar energía al propio reactor o destinarse a otros procesos industriales, mientras que la fracción sólida depende de alternativas de aprovechamiento. En el caso de los neumáticos, por ejemplo, la pirólisis genera un material que puede procesarse para obtener negro de humo recuperado, con posibles aplicaciones industriales.
No todos los plásticos ofrecen el mismo rendimiento
La composición del residuo influye directamente en la calidad y cantidad de los productos obtenidos. Los materiales con cadenas formadas principalmente por carbono e hidrógeno, como el Polietileno (PE) y el Polipropileno (PP), suelen ofrecer condiciones favorables para producir aceite de pirólisis.
El Poliestireno (PS) presenta otro tipo de oportunidad, debido a la posibilidad de recuperar compuestos aromáticos que pueden servir como materia prima para nuevas aplicaciones. Los residuos agrícolas, como ciertas películas de Polietileno utilizadas en invernaderos que llegan al final de su vida útil con un alto grado de degradación, son ejemplos de materiales que podrían encontrar una salida mediante esta tecnología cuando el reciclaje mecánico deja de ser viable.
Los envases multicapa que contienen aluminio también pueden procesarse. En estos casos, el metal puede permanecer en la fracción sólida y recuperarse mediante operaciones posteriores.
En cambio, los residuos con Polietilén Tereftalato (PET) exigen una evaluación particular, ya que su contenido de oxígeno puede reducir la eficiencia de la obtención de aceite y favorecer la formación de sólidos. Según las características del material, el reciclaje mecánico o procesos como la solvólisis podrían ofrecer alternativas más adecuadas.
Las Poliamidas (PA) y los Poliuretanos (PUR), por su contenido de nitrógeno, pueden generar contaminantes que obligan a incorporar etapas adicionales de purificación. El Policloruro de Vinilo (PVC) presenta otra dificultad: el cloro puede contaminar el aceite y ocasionar problemas de corrosión o deterioro en los equipos.
Por ello, la selección de los residuos no puede basarse exclusivamente en la posibilidad de someterlos a altas temperaturas. Es necesario conocer su composición, el nivel de contaminación y las características del producto que se pretende recuperar.
Los retos para llevar la tecnología a escala industrial
Uno de los principales obstáculos es conseguir un aceite con la calidad requerida por las instalaciones petroquímicas. Las impurezas de cloro, azufre y nitrógeno pueden permanecer en la fracción líquida, por lo que su presencia condiciona las operaciones de purificación y las aplicaciones posteriores.
A esto se suman las diferencias entre los diseños de los reactores. La temperatura, el tiempo de residencia, la velocidad de calentamiento y el uso de catalizadores modifican los productos obtenidos. No existe una configuración universal que funcione de la misma manera para todos los residuos y objetivos industriales.
La operación continua y el suministro estable de materia prima son otros puntos pendientes. Una planta necesita recibir volúmenes suficientes y relativamente constantes de residuos con características compatibles con su tecnología. Si la disponibilidad cambia o los materiales adecuados tienen un costo elevado, la viabilidad económica puede verse comprometida.
La relación con el reciclaje mecánico precisa especial atención. Si las plantas de pirólisis comienzan a competir por residuos que podrían recuperarse mediante métodos mecánicos, podrían desplazar materiales de sistemas que ya funcionan. Por eso, la selección de las fracciones de entrada y la coordinación entre instalaciones son necesarias para evitar que ambas rutas compitan por los mismos recursos.
También lee: Se lleva a cabo con éxito la cuarta edición de Plastitrueque en Guadalajara: una década impulsando el reciclaje en México
La integración con complejos petroquímicos puede facilitar la salida del aceite recuperado, al acercar el tratamiento de residuos a las instalaciones que pueden procesarlo y convertirlo en materias primas. Sin embargo, las inversiones necesarias para construir estas plantas y asegurar su operación representan un desafío. Durante la sesión se mencionó que algunos proyectos internacionales han experimentado retrasos o interrupciones por dificultades relacionadas con la inversión.
El balance ambiental debe evaluarse caso por caso
La contribución ambiental de la pirólisis sigue siendo objeto de análisis. Aunque algunos estudios reportan reducciones de emisiones de gases de efecto invernadero frente a otras rutas de tratamiento, existen investigaciones que encuentran resultados menos favorables cuando se compara la producción de aceite de pirólisis con el uso de materias primas fósiles.
Por consiguiente, no basta con atribuir beneficios ambientales a una tecnología por el hecho de recuperar residuos. Es necesario considerar el consumo energético, el acondicionamiento de los materiales, las emisiones, la purificación del aceite, el transporte y el destino final de cada fracción.
Durante el Plasti Talk se destacó la necesidad de recurrir al análisis de ciclo de vida para comparar escenarios bajo condiciones equivalentes. Esta evaluación ayuda a distinguir los beneficios potenciales de los resultados que efectivamente pueden alcanzarse en cada instalación.
Otro punto pendiente es la trazabilidad del contenido reciclado. Cuando el aceite de pirólisis se incorpora a procesos petroquímicos y se mezcla con otras materias primas, identificar físicamente cuánto material reciclado contiene el polímero final no resulta sencillo. En estos casos se recurre a balances de masa documentados y controlados para asignar y acreditar el contenido reciclado.
Una tecnología complementaria, no una solución universal
La pirólisis cuenta con desarrollos industriales y tecnologías disponibles, pero su expansión dependerá de que cada proyecto resuelva las condiciones técnicas, económicas y logísticas de su operación. La calidad de los residuos, el mercado para los productos recuperados y la cercanía con instalaciones petroquímicas pueden marcar diferencias en su viabilidad.
Su principal campo de oportunidad está en las fracciones que el reciclaje mecánico no puede aprovechar de manera eficiente. Esto no significa que todos los residuos deban dirigirse a procesos químicos ni que la pirólisis sea la alternativa más conveniente en cualquier circunstancia.
La recuperación de plásticos implica combinar distintas rutas de tratamiento, mantener el reciclaje mecánico como una vía prioritaria cuando sea viable y evaluar cada tecnología según el material de entrada y el producto que se busca obtener. En ese esquema, la pirólisis puede ampliar las opciones para residuos complejos, siempre que su desempeño se compruebe con criterios técnicos, económicos y ambientales.
Coordinador Editorial de Ambiente Plástico: Julio César Sánchez Espinoza. Periodista con más de 15 años de experiencia en la investigación y desarrollo de contenidos especializados para medios impresos y digitales en México y Latinoamérica.
IG: @imjucesar // LinkedIn @imjucesar